
接料 15 秒:SMT 换料节拍是怎么省出来的
Nov 21, 2026十年前评估一台贴片机,看的是 CPH;今天评估一条线,看的是 OEE。指标换了,被算进去的东西就变了——换料、接料、清尾这些"辅助动作",以前不算产能,现在全在分母里。
于是接料这件事的性质也变了:它不再是"两个人配合一下",而是一段必须被排进节拍的工时。
一、先把三个数说清楚
讨论接料快不快,最容易犯的错是把三个不同的时间混着用。
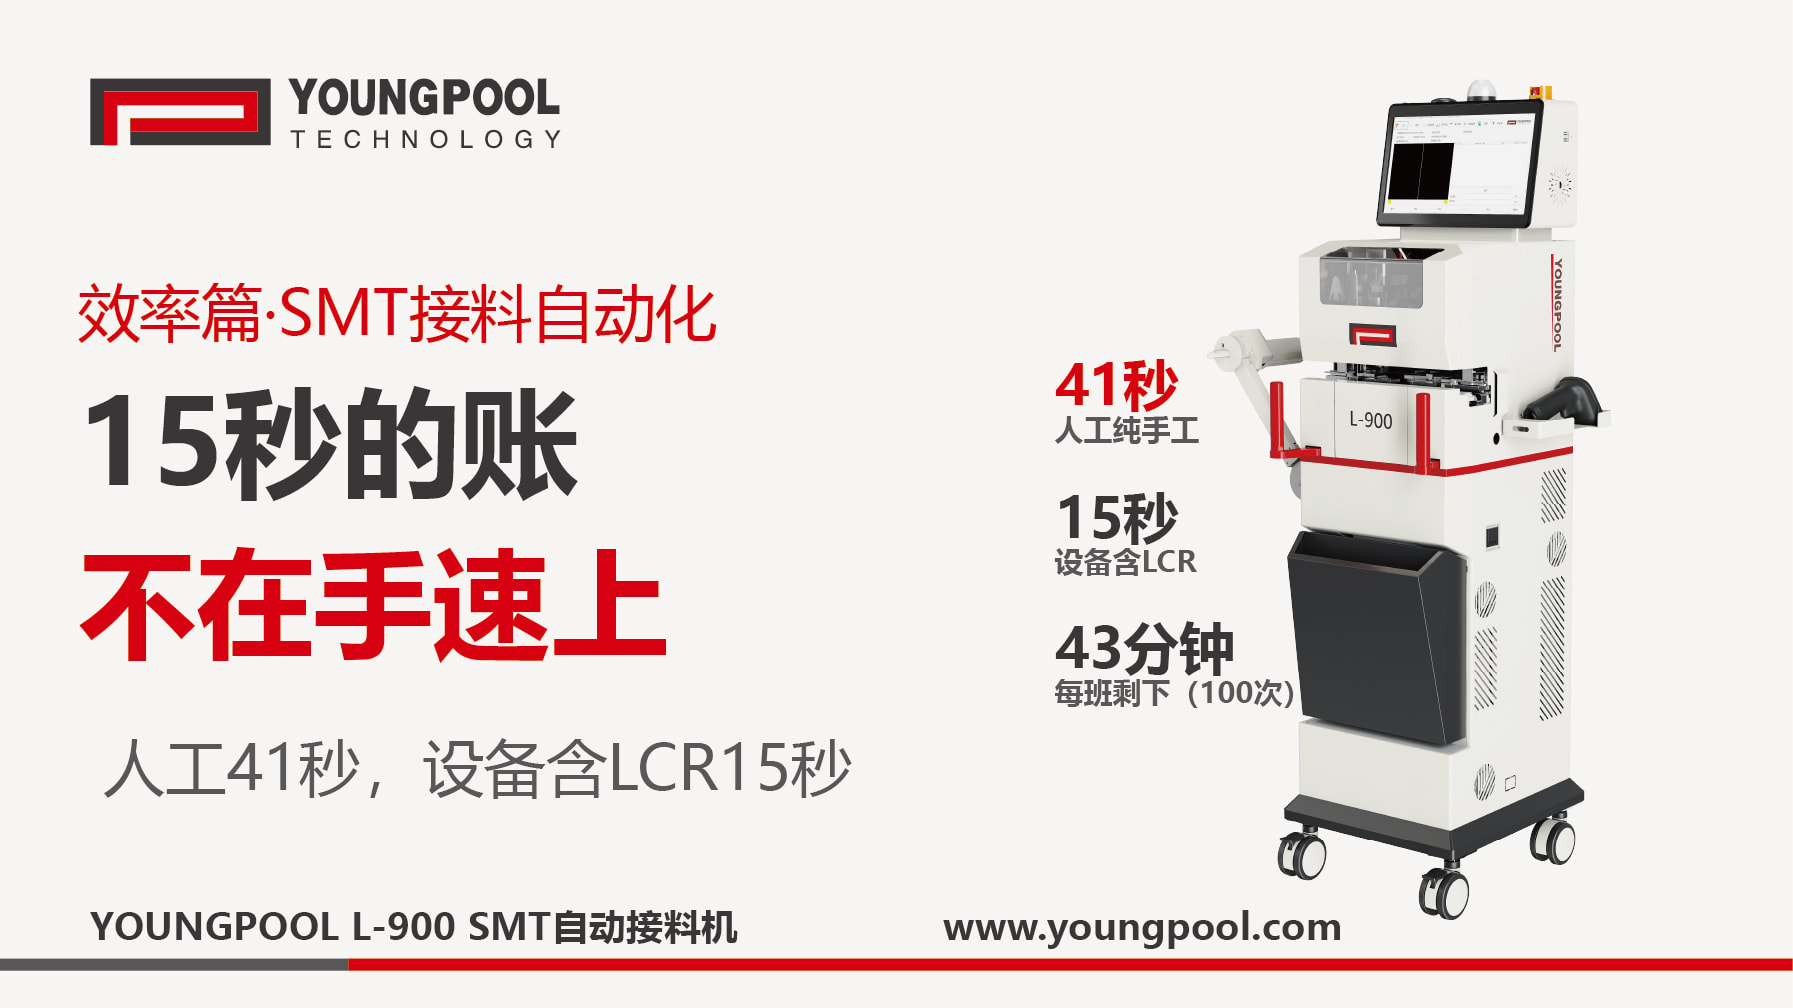
第一个是纯动作时间:手停在料带上的那一段。现场计时,人工接一次(不含 LCR)平均 41 秒。
第二个是含测值的时间:接完还要拿万用表、翻料盘、记数值,人工约 120 秒。
第三个是完整换料时间:从贴片机报警、人走到工位、取料、接、复位,一次 3–8 分钟。
这三个数不冲突,它们是三个不同口径。接料机对外讲的 15 秒,是第一个和第二个口径——L900 含 LCR 测值的全流程 15 秒,不含测值 9 秒。它不对标 3–8 分钟,因为那 3–8 分钟里有走路和取料,设备并不替你走路。
二、41 秒拆开:真正贴膜的不到 10 秒
把一次人工接料拆成动作,大概是这样的:
· 找接头、认方向(2–4 秒)
· 对定位孔、对料杯(8–12 秒)
· 撕离型纸、起膜(3–5 秒)
· 压合、抹平(4–6 秒)
· 目检接缝、必要时返工(5–10 秒)
· 记录、贴标(3–5 秒)
真正"贴"上去的动作不到 10 秒。剩下的三十多秒,花在建立参照、确认和记录上。
这不是手慢。这是动作被拆成了串行:每一步都要等上一步的结果,每一次都要重新找一个"看着对"的位置。
三、加上 LCR,时间为什么翻三倍
人工做电性确认,动作是另一条链路:找万用表、开机、选档、把表笔搭上去、读数、和标称值比、记下来。
它不是慢在"测量",是慢在"切换工具"。人的手从料带移到表笔、再移回料带,中间那几秒没有产出,还要重新建立一次手感。
所以人工含测值 120 秒,不是 41 秒加 20 秒,而是接近三倍。这个倍数,很多工厂在排产时是没算进去的。
四、设备改的不是速度,是串行关系
L-900 做的事,本质是把三段串行改成一段并行:视觉识别定位孔与料杯轮廓,偏差实时补偿后压合,LCR 测量嵌在同一次行程里完成。
接料 9 秒,含 LCR 全流程 15 秒;贴膜精度 ±0.1mm,接料口间隙 ±0.1mm,接料通过率 98%。
注意这里省掉的不是"手速",是三个东西:
· 找参照的时间——视觉替代目视;
· 换工具的时间——测值不再需要另一套工具;
· 判断与记录的时间——超窗口直接判异常,接料记录可进 MES。
五、常数比平均值更重要
这是接料机最容易被低估的一点。
人工接料的 CT 是一个分布:熟练工 35 秒,新手可能 90 秒,夜班比白班慢。平均值 41 秒,但方差很大。
设备接料的 CT 是一个常数。
对排产的人来说,常数和平均值是两种东西:平均值只能用来做月度核算,常数才能用来排节拍、平衡工位、算换线窗口。
算一笔(示意,不是标准值):一条高频换料线,每班接料 100 次。
· 人工纯动作:100 × 41 秒 ≈ 68 分钟
· 设备:100 × 15 秒 = 25 分钟
· 每班差 43 分钟;如果把 LCR 也算进去,人工约 200 分钟,差近 3 小时。
六、小批量多品种,受益最大
换线窗口是这套账里最隐蔽的一项。
多品种小批量意味着换线频繁,而换线窗口里,接料是最容易拖时间的一步——因为它既要人、又要判断、还要等。接料时间从"看人"变成"看表",换线窗口才排得紧。
反过来,一天只换两三次料的单一大批量线,人工完全够用,设备的价值不在速度上。
七、写给两种人
写给管理者:不要用"能省几个人"来评估接料机。先问"接料的 CT 是不是常数",因为只有常数能进排产。
写给操作员:手没有变慢,是这套动作被拆得太碎——找、对、撕、压、看、记,每一步都要重新开始。把重复判断交给设备,不是手不行,是这道工序本来就不该由手来保证一致性。
15 秒不是炫技。它把"人等机器"改成了"机器等人"。下一篇讲:15 秒里,这套机器凭什么还敢做双重校验。
关于洋浦科技
深圳市洋浦科技有限公司(YOUNGPOOL Technology)深耕电子制造设备 20 年,产品覆盖料带类:接料机、合盘机、分盘机、料盘检测机;激光类:激光打标机、激光分板机、干式超声波清洁机;点胶类:真空除泡机三个系列八个产品线。公司以“易用、可靠、智能化”为设计原则,为电子制造企业提供设备与工艺解决方案。
咨询热线:13640950259(微信同号) | www.youngpool.com


 支持IPv6网络


